
G50 en un Torno CNC para LIMITAR las RPM
Necesitamos usar G50 en un torno CNC cuando estamos refrentando, para establecer un límite máximo de revoluciones del husillo
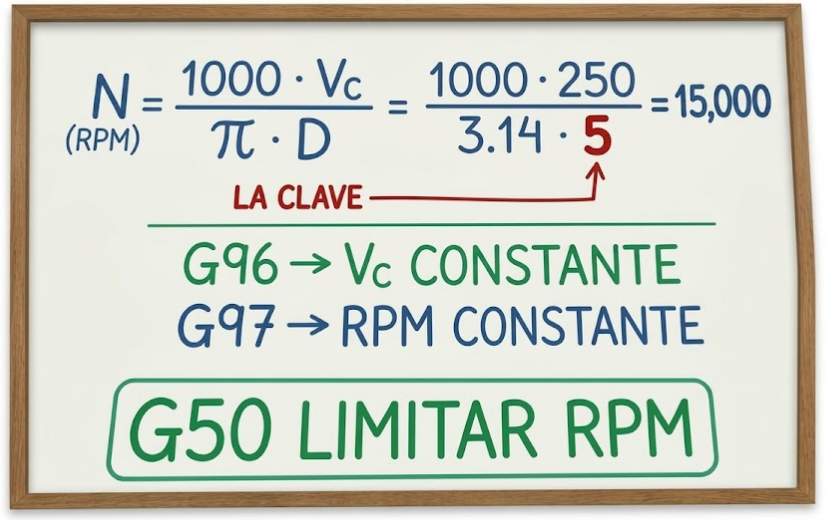
Cuando trabajamos con un torno CNC y utilizamos G96 para mantener una velocidad de corte constante, las revoluciones del husillo van cambiando en función del diámetro de la pieza.
Esto tiene una ventaja importante: podemos mantener una velocidad de corte adecuada mientras mecanizamos diferentes diámetros.Pero también tiene un inconveniente.
Cuanto menor es el diámetro, mayores pueden llegar a ser las revoluciones. Y aquí es donde entra en juego el G50 en un torno CNC.Vamos a ver qué es el G50, para qué sirve en un torno CNC y cómo podemos utilizarlo para limitar las RPM máximas del husillo.
¿Para qué sirve el G50 en un torno CNC?
Cuando estamos mecanizando, principalmente refrentando, necesitamos usar G50 para establecer un límite máximo de revoluciones del husillo. Por ejemplo:
G50 S2000
Con esta instrucción estamos indicando al control que no debe superar las 2000 RPM. Esto resulta especialmente importante cuando trabajamos con G96, es decir, con velocidad de corte constante.
En este punto puede ser interesante ver el video en el que explico todo el cálculo:
En el vídeo utilizo como ejemplo:
G96 S400
G50 S2000
El objetivo es mantener la velocidad de corte, pero impedir que las revoluciones continúen aumentando cuando el diámetro de la pieza disminuye.
¿Qué ocurre cuando utilizamos G96?
Para entender bien el G50, primero tenemos que entender qué ocurre con G96. Con G96 estamos trabajando con velocidad de corte constante.
Esto significa que, aplicando la formula de las RPM el control modifica automáticamente las revoluciones del husillo dependiendo del diámetro sobre el que estamos trabajando.
Por tanto:
Diámetro grande → menos RPM
Diámetro pequeño → más RPM
Y esto tiene todo el sentido si pensamos en la fórmula de cálculo de las revoluciones.Fórmula de las RPM en un torno CNC

Donde:
- n = revoluciones por minuto.
- Vc = velocidad de corte.
- D = diámetro de mecanizado.
- π = 3,14 aproximadamente.
Vamos a utilizar el mismo ejemplo del vídeo.
Tenemos una velocidad de corte de 250 m/min y comenzamos trabajando sobre un diámetro de 200 mm. El cálculo nos da aproximadamente:
400 RPM Es decir, comenzamos con unas 400 revoluciones por minuto.
¿Qué ocurre cuando reducimos el diámetro?
Imaginemos que seguimos mecanizando y el diámetro va disminuyendo. Si pasamos de 200 mm a 100 mm, las revoluciones aumentan. Con los mismos parámetros de velocidad de corte, pasamos aproximadamente a:
800 RPM
Y si seguimos reduciendo el diámetro hasta 50 mm, las revoluciones vuelven a aumentar, llegando aproximadamente a:
1.600 RPM.
Hasta aquí podríamos pensar que no existe ningún problema. Pero ¿Qué ocurriría si seguimos reduciendo el diámetro? En el ejemplo del vídeo se plantea un diámetro de solamente 5 mm.
En ese caso, las revoluciones calculadas se dispararían por encima de las 15.000 RPM.
Y evidentemente, esa velocidad puede no ser viable para el torno, la pieza o las condiciones de mecanizado.
Ahí es donde necesitamos utilizar el G50 en un torno CNC.
G50 en un torno CNC: limitar las revoluciones máximas
La solución es establecer un límite máximo de RPM. Volviendo al ejemplo de antes:
G50 S2000
De esta manera, aunque el cálculo correspondiente a G96 indique que deberíamos aumentar las revoluciones por encima de 2000 RPM, el control no permitirá superar ese límite.
Esto es precisamente lo que se comprueba en el simulador CNC de torno Fanuc utilizado en el vídeo. El programa comienza con G96 y una velocidad de corte de 400, y posteriormente se programa:
G50 S2000
¿En qué momento actúa el G50?
Esta es una de las partes más interesantes para entender realmente cómo funciona. Mientras el diámetro sea suficientemente grande, las revoluciones calculadas mediante G96 pueden estar por debajo del límite.
Por ejemplo:
| Diámetro | RPM aproximadas |
| 200 mm | 400 RPM |
| 100 mm | 800 RPM |
| 50 mm | 1.600 RPM |
| 40 mm aprox. | 2.000 RPM |
| Diámetros menores | Máximo 2.000 RPM |
Por tanto, cuando llegamos aproximadamente al punto en el que el cálculo exigiría superar las 2000 RPM, entra en funcionamiento el límite establecido mediante G50.
En el simulador, el punto máximo se alcanza aproximadamente alrededor de 40-30 mm de diámetro. A partir de ahí, aunque la fórmula de G96 indique que deberían seguir aumentando las revoluciones, estas se mantienen limitadas a 2000 RPM.
¿Por qué es importante limitar las RPM?
Cuando trabajamos en torno CNC, no basta con calcular una velocidad de corte adecuada. También debemos tener en cuenta las características de la máquina y las condiciones reales de mecanizado.
Si utilizamos G96 y seguimos reduciendo el diámetro, las revoluciones pueden aumentar más de lo es recomendable para un buen acabado y para la integridad de la máquina. Por eso, establecer un límite mediante G50 permite evitar que el husillo continúe aumentando las RPM por encima del valor que hemos considerado adecuado y seguro.
Una confusión habitual: G96 y G97
En este punto conviene aclarar una cuestión importante sobre G96 y G97. G96 corresponde a la velocidad de corte constante. Por otro lado, G97 se utiliza para trabajar con revoluciones por minuto constantes.
Podemos resumirlo así:
- G96 → velocidad de corte constante
- G97 → RPM constantes
- G50 → límite máximo de RPM
Entender esta diferencia es fundamental cuando empezamos a programar un torno CNC.
G50 es un límite de seguridad para las RPM
El G50 en torno CNC es especialmente importante cuando trabajamos con G96 y velocidad de corte constante.
A medida que reducimos el diámetro, las revoluciones aumentan. Si no establecemos un límite, el cálculo puede llevarnos a valores de RPM demasiado elevados para las condiciones de trabajo.
Por eso podemos utilizar G50 para establecer un máximo.
En nuestro ejemplo: G50 S2000 significa que, aunque G96 necesite aumentar las revoluciones para mantener la velocidad de corte, el husillo no superará las 2000 RPM programadas.
Es un código sencillo, pero entender bien cómo funciona es fundamental para programar correctamente un torno CNC.
Si quieres aprender más sobre cómo utilizar un control numérico
haz clic en el siguiente botón. ▼
